


© 2026 珠海润洋水处理有限公司 版权所有 粤ICP备2021019764号-1

 Language
More Language
Language 
Release time:2026-11-13 Visits:3
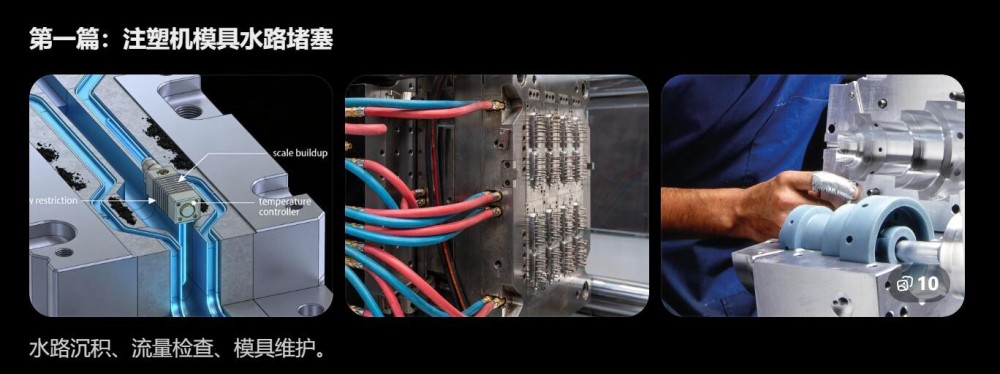
注塑成型过程中,模具冷却系统直接影响产品成型周期、尺寸稳定性及生产效率。模具内部通常设有冷却水道,通过循环冷却水带走注塑过程中产生的热量,使塑料制品能够按照设定工艺完成冷却和脱模。
在长期生产过程中,模具水路可能受到水垢、锈蚀产物、悬浮杂质及微生物沉积物的影响,逐渐出现水流不畅、局部堵塞及冷却效果下降等问题。
那么,注塑机模具水路为什么容易堵塞?出现问题后应该如何检查和清洗?
如果使用的冷却水硬度较高,水中的钙、镁等矿物质可能在温度变化和水质浓缩等条件下形成沉积物,并逐渐附着在模具冷却水道内壁。
随着运行时间增加,水垢可能造成水道有效流通截面积减小,影响冷却水循环。
部分模具水路和连接管道采用金属材料制造,长期接触水和氧气后,如果水质管理不当或材料防腐措施不足,可能出现腐蚀现象。
产生的锈蚀产物容易随循环水移动,并在弯头、狭窄通道及局部低流速位置沉积。
冷却水系统中的泥沙、悬浮物、管道杂质及其他颗粒物,如果没有得到有效过滤,可能逐渐进入模具水路。
一些细小通道和复杂结构的模具更容易受到杂质沉积影响。
在适宜的温度和水质条件下,循环冷却水系统可能滋生微生物,形成生物膜和黏泥。
这些沉积物可能附着在水道内壁,并吸附其他杂质,造成局部流量下降。
模具水路一旦出现堵塞或流量不足,可能对注塑生产产生多方面影响。
常见表现包括:
模具局部冷却不均匀。
产品冷却时间延长。
塑料制品出现变形或尺寸稳定性下降。
模具局部温度偏高。
注塑生产周期受到影响。
不同模腔之间的冷却效果出现差异。
需要注意,产品变形、冷却时间变长等问题并不一定都是水路堵塞引起的,还需要排查注塑工艺、模具结构、冷却水温度及流量等因素。
企业可以结合模具运行情况和冷却水循环状态进行初步判断。
观察模具各组冷却水路的进水和回水情况。
如果某一路回水明显减小,或者不同水路之间流量差异较大,需要进一步检查管路和模具内部是否存在堵塞。
在相近生产条件下,记录不同冷却水路的进水温度和出水温度。
如果某一路温差出现明显异常,需要结合实际流量、热负荷和模具运行情况进行分析。
检查冷却水过滤器、连接管路、阀门及接头,确认是否存在杂质堵塞、阀门未完全开启或管路弯折等问题。
对于内部结构复杂、无法直接观察的模具,可以根据实际条件采用流量测试、压力测试或其他适用的检测方法,进一步判断堵塞位置及程度。
不同模具的水路结构、材质及堵塞程度存在差异,不能采用完全相同的清洗方法。
如果堵塞发生在外部连接管路、过滤器或阀门位置,可以先检查并清理相关部件,排除外部循环系统的问题。
对于部分松散杂质和沉积物,可以根据模具水路结构采用适当的水流冲洗方式。
操作时应控制冲洗压力,避免损伤密封件、接头及内部结构。
对于已经形成的矿物质水垢、锈蚀产物及部分黏泥沉积,可以根据垢样成分和模具材质选择适用的化学清洗工艺。
清洗前需要确认:
模具水道及连接管路的材质。
水垢和沉积物的主要成分。
清洗剂与金属材料的兼容性。
清洗过程中的浓度、温度及时间控制。
清洗后的冲洗、排液及废液处理要求。
对于铜合金、铝合金及其他特殊材料水道,应特别注意药剂兼容性,避免不当清洗造成腐蚀。
完成清洗后,应检查各组水路的通畅程度,观察是否存在渗漏、异常压降及流量不均等问题。
必要时通过清洗前后的流量数据进行对比,评估处理效果。
相比堵塞后再处理,做好日常冷却水管理更加重要。
建议企业关注以下方面:
定期检查冷却水过滤装置。
根据水质情况制定补水及排污管理措施。
定期检查模具各组冷却水路的流量。
关注循环水硬度、pH值及电导率等指标。
根据水质及系统材料选择适用的阻垢、缓蚀和微生物控制方案。
对长期使用的模具建立水路检查和维护记录。
如果模具水路已经出现明显结垢或堵塞,不建议单纯通过提高水泵压力来解决问题,应先判断实际原因。
注塑模具水路结构复杂,部分冷却通道直径较小、弯道较多,清洗难度与普通工业管道存在明显区别。
珠海润洋水处理围绕工业水系统清洗维护提供相关技术服务,涉及注塑机模具水路清洗、工业管道清洗、冷却塔清洗及循环水系统维护等业务。
针对模具水路堵塞、结垢、冷却效果下降等问题,可结合设备情况、水质条件及现场检查结果,制定适合的处理方案。
如果工厂注塑模具出现水路不畅、冷却不均或回水量下降等情况,可以提供模具型号、水路照片及相关运行信息,进一步判断问题原因。
珠海润洋水处理:专注工业水系统清洗、处理与维护技术服务。
